




Produktion af lithiumbatterier er en systematisk ingeniørproces, der kræver høj præcision og renhed. Det drejer sig om fem kernestadier: "Materialerensning → Elektrodedannelse → Cellesamling → Kemisk aktivering → Kvalitetsverifikation." Gennem hele processen skal fugt, urenheder og procesparametre kontrolleres strengt for at sikre batterisikkerhed, kapacitet og cykluslevetid. De velkendte Tesla-elbiler bruger f.eks. batteripakker bestående af 18650 lithium-ionceller forbundet i serie og parallelt. Med den stigende popularitet af nye energikøretøjer er batteriindustrien blevet stadig mere fremtrædende!
Kernematerialer:
Katode (bestemmer energitæthed): Lithium Jernphosphat (LFP), ternære materialer (NCM/NCA, f.eks. Lithium Nikkel Cobalt Mangan Oxide).
Anode (bestemmer cykluslevetid): Naturlig grafit/kunstig grafit (mainstream), silicium-kulstofkompositmaterialer (retning for høj-kapacitetsopgraderinger).
Elektrolyt (iontransportmedium): Lithium Hexafluorphosphat (LiPF₆) + Carbonat-baserede organiske opløsningsmidler (f.eks. EC/DMC).
Separator (Forhindrer kortslutninger): Polypropylen (PP) / Polyethylen (PE) kompositmembran (porøsitet 40%-50%).
Celle
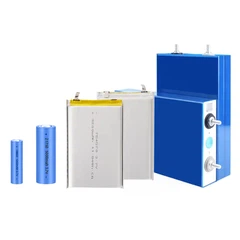
Afhængigt af applikationsscenariet (EV / Energiopbevaring / Forbrugerelektronik) kategoriseres celler i cylindriske, prismatiske og posetyper med små variationer i montageprocesser:
|
Celletype |
Monteringsmetode |
Repræsentative produkter |
|
Cylindrisk |
Opvikling (elektroder + separator viklet ind i en cylinder) |
Tesla 18650/4680, Panasonic 21700 |
|
Prismatisk |
Stabling (elektroder + separator stablet lag for lag) |
CATL ternært lithium prismatisk batteri (til EV) |
|
Pung |
Stabling (pakket i aluminium-plastikfilm) |
Batterier til mobiltelefon/laptop |
21-trins operationel procesflow:
Trin 1: Anodeslamblanding
Trin 2: Katodeslamblanding
Trin 3: Belægning
Trin 4: Kalender
Trin 5: Opskæring
Trin 6: Tørring
Trin 7: Vikling
Trin 8: Indsættelse af sag
Trin 9: Punktsvejsning
Trin 10: Bagning
Trin 11: Elektrolytpåfyldning
Trin 12: Hættesvejsning
Trin 13: Rengøring
Trin 14: Tør opbevaring
Trin 15: Indretningsinspektion
Trin 16: Case Laser Markering
Trin 17: Dannelse
Trin 18: OCV-måling
Trin 19: Opbevaring af omgivende temperatur
Trin 20: Kapacitetsklassificering
Trin 21: Afsluttende inspektion
Der udføres 100 % fuld inspektion, hvor ikke-overensstemmende produkter fjernes direkte. Centrale inspektionspunkter er som følger:
|
Inspektionstype |
Standardkrav |
Formål |
|
Kapacitetstest |
Faktisk kapacitet større end eller lig med 95 % af nominel kapacitet (0,5C opladning/afladning) |
Sikrer overholdelse af rækkevidde |
|
Cykluslivstest |
Kapacitetsretention Større end eller lig med 80 % efter 1000 cyklusser |
Verificerer holdbarheden |
|
Sikkerhedstest |
Ingen brand/eksplosion under overopladning (1,2x spænding), kortslutning, termisk stød (85 grader) |
Overholdelse af UL 9540A / IEC 62133 standarder |
|
Udseende / Dimension Inspektion |
Ingen ridser, hævelse; Dimensionstolerance ±0,2 mm |
Sikrer kompatibilitet med nedstrøms montering |
|
Intern modstandstest |
Intern modstand mindre end eller lig med 50mΩ (polymerposecelle) |
Garanterer opladnings-/afladningseffektivitet |


